Оборудование для сварки пластика
-
Алмазная коронка с лазерной наваркой сегментов Kern Diamond Bit Laser 200 мм
 Диаметр: 200 ммРабочая длина: 450 ммЦена с НДС:25 850 руб.
-
Алмазная коронка по асфальтобетону для керноотборника Kern Diamond Bit Asphalt-Concrete 158 мм
 Диаметр: 158 ммРабочая длина: 450 ммЦена с НДС:20 000 руб.


-
Мотокультиватор бензиновый Alteco MK 6-1000
 Мощность двигателя: 4.3 кВтВес нетто: 90 кгЦена с НДС:по запросу
-
Цепные тиски Remmers Spider 1/8-6
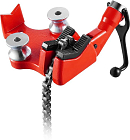 Диаметр труб: 3 - 150 мм (1/8" - 6")Вес: 7 кгЦена с НДС:24 000 руб.


-
Коронка алмазная кольцевая по железобетону Kern Diamond Bit Concrete Premium 12 мм
 Диаметр: 12 ммРабочая длина: 300 - 450 ммЦена с НДС:5 800 руб.
-
Коронка алмазная кольцевая по железобетону Kern Diamond Bit Concrete Premium 14 мм
 Диаметр: 14 ммРабочая длина: 300 - 450 ммЦена с НДС:6 200 руб.


-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 42 мм
 Диаметр: 42 ммРабочая длина: 450 ммЦена с НДС:6 000 руб.
-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 350 мм
 Диаметр: 350 ммРабочая длина: 450 ммЦена с НДС:50 300 руб.


Новости
-
13.11.2026В России разрабатывают атомный двигатель мощностью 1 МВт и электростанцию для Луны
-
05.11.2026Энергетическая безопасность России: обслуживание и ремонт импортных газовых турбин
-
26.11.2025Новые поступления для серьёзной работы: спираль и адаптер от Crocodile
-
21.11.2024Поступление желобонакатчиков GruvMaster - Новинка на Российском рынке!
-
27.12.2023С новым 2024 годом!

Пластиковый сварочный пруток КировПластиковый сварочный пруток — присадочный материал для соединения и ремонта совместимых термопластичных изделий горячим воздухом или экструзионной сваркой. Прутки различаются по полимерному составу, диаметру, форме сечения и цвету. При выборе учитывают материал свариваемых деталей — например, ПЭ, ПП, ПВХ, ПВДФ или другие термопласты, — а также требования к технологии и сварочному оборудованию. Важна совместимость присадки с основным материалом. читать далее » |


Пластиковый сварочный пруток для соединения термопластов
Пластиковый сварочный пруток — присадочный материал, который применяют при сварке и ремонте изделий из совместимых термопластов. При нагреве пруток размягчается или расплавляется, заполняя подготовленную зону соединения вместе с поверхностью основного материала. Такую присадку используют при ручной сварке горячим воздухом, экструзионной технологии и отдельных ремонтных операциях. Главный критерий выбора — не внешний вид прутка, а химическая и технологическая совместимость с соединяемой деталью.
Для чего нужен сварочный пруток
Присадочный материал помогает сформировать шов между подготовленными кромками или заполнить соответствующий участок ремонта. Его применяют при работе с листовыми пластиками, отдельными деталями оборудования, ёмкостями и другими изделиями, для которых разрешена сварочная технология. Пруток не заменяет саму подготовку поверхности: грязь, окисленный слой и несовместимые полимеры могут ухудшить соединение даже при правильной температуре.
Пруток из полиэтилена
Для изделий из полиэтилена подбирают присадку по конкретной марке и свойствам материала. Обозначение ПНД связано с полиэтиленом высокой плотности, но разные типы ПЭ обладают неодинаковыми характеристиками. Не следует использовать пруток из произвольного полиэтилена только потому, что цвет и диаметр совпадают. При ответственных соединениях учитывают назначение изделия и требования к химической стойкости.
Полипропиленовые сварочные прутки
Пруток из полипропилена применяют при сварке совместимых деталей и листов ПП. Материал должен соответствовать основному изделию по предусмотренным параметрам. Для различных модификаций полипропилена могут действовать разные требования к сварочному режиму. Неправильно подобранная присадка способна вызвать хрупкость или недостаточную прочность зоны соединения.
ПВХ, ПВДФ и другие термопласты
Сварочные прутки существуют для отдельных изделий из ПВХ, ПВДФ и других свариваемых полимеров. Температурный режим, допустимый способ нагрева и требования к вентиляции при этом отличаются. Некоторые материалы особенно чувствительны к перегреву и термическому разложению. Совместимость прутка нужно подтверждать документацией, а не общим названием «пластик» или визуальным сходством заготовок.
Круглое и профильное сечение
Присадка может иметь круглую, треугольную или иную предусмотренную форму. Профиль выбирают под способ подачи и геометрию шва. Для ручной сварки горячим воздухом и для экструдера могут применяться разные требования к диаметру и стабильности сечения. Пруток неподходящего размера способен затруднить подачу либо нарушить равномерность расплава. Необходимо учитывать форму рабочей насадки и инструкции оборудования.
Выбор цвета присадочного материала
Цвет важен для внешнего вида шва, но совпадение оттенка не подтверждает совместимость. Даже одинаковые на вид прутки различаются добавками и температурными свойствами. Сначала проверяют полимер, затем выбирают цвет.
Подготовка кромок перед сваркой
Поверхности очищают и обрабатывают в соответствии с технологией. Для отдельных полимеров требуется удаление окисленного слоя или формирование разделки, позволяющей разместить расплав. Пруток также должен оставаться чистым и сухим в пределах требований его производителя. Загрязнение зоны сварки может вызвать поры и недостаточное сплавление присадки с основной деталью.
Ручная и экструзионная сварка
При ручной сварке прогревают кромки и пруток, затем укладывают присадку. В экструдере материал расплавляется внутри аппарата. Методы различаются режимом и подачей, поэтому совместимость проверяют отдельно.
Как выбрать сварочный пруток
Определите тип и марку основного термопласта, способ сварки, требуемую геометрию шва и совместимый диаметр присадки. Затем уточните форму сечения, требования к чистоте и условия хранения. Для профессиональной работы желательно использовать материал с подтверждёнными характеристиками и прослеживаемостью партии, если это предусмотрено технологией производства.
Хранение и оценка качества шва
Пруток защищают от загрязнения, перегрева и повреждений. После сварки шов охлаждают и проверяют по установленной методике. Ровная поверхность не гарантирует прочность либо герметичность, поэтому при необходимости проводят испытания.